

Miksi juuri Tehdasfysiikka – operaatiotiede?
- Useilla kursseilla opetetaan keinoja, kuinka toimitaan tietyssä tilanteessa. Kuitenkin onnistunut soveltaminen vaati ymmärrystä sovelluskohteen systeemin käyttäytymisestä, joka vastaavasti saadaan kuvaavista malleista.
- Tehdasfysiikan tavoitteena on, että soveltajaa ymmärtämään, kuinka luodaan ennustettava, tuottava ja kustannustehokas toimitusketju, tehdas, prosessi tai operaatio, joka toimii hyvällä asiakaspalvelutasolla.
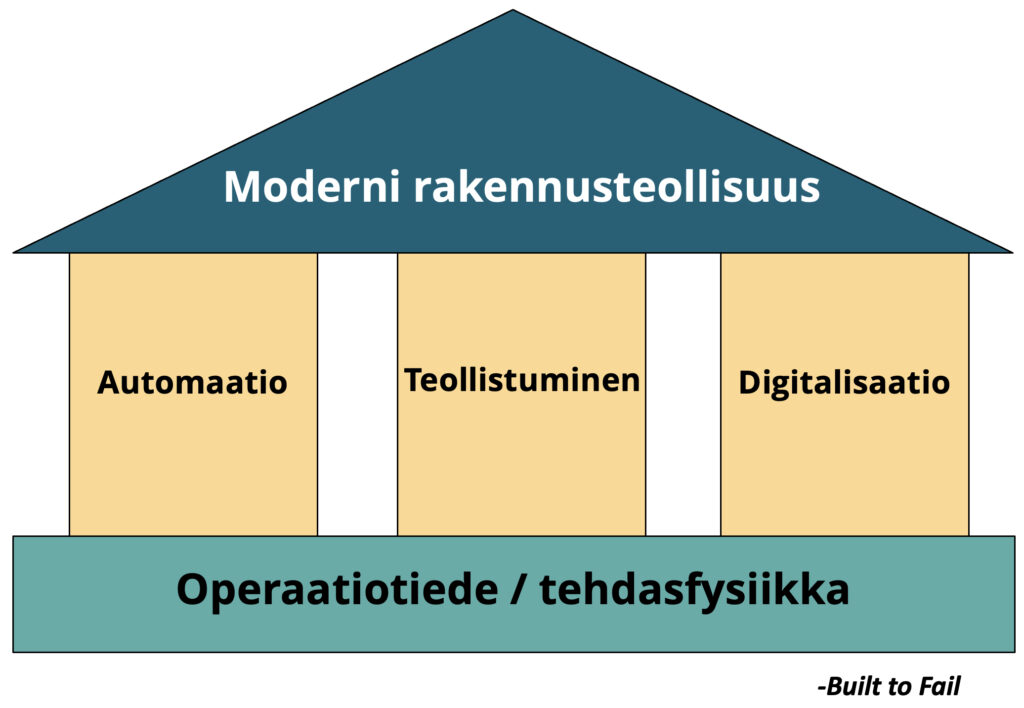
- Usein erityyppisissä taloissa, joilla kuvataan johtamis- tai tuotantojärjestelmä on pohjalla ”kivijalka” jossa lukee stabiilisuus, joka tarkoittaa järjestelmän (systeemi) kykyä toimia ennustettavasti.
Menetelmät ovat tulleet tieteen tilalle – harmi
Useat koulutukset, yliopistojen soveltavat tekniikan kurssit sekä johtamiskurssit ovat pohjimmiltaan ohjailevia(prescriptive). Niissä opetetaan mitä tietyssä tilanteessa tehdä.
Nämä kurssit poikkeavat olennaisesti kuvailevista (desciptive) luonnontieteistä, jotka kuvaavat kuinka luonnolliset tai keinotekoiset järjestelmät käyttäytyvät erilaisissa olosuhteissa.
Ohjaavien keinojen ja työkalujen käyttö vaatii jonkinlaisen kuvaavan mallin osaamista onnistuakseen tuloksekkaasti.
Tämän takia mm. kemian insinööreille opetetaan kemiaa ja termodynamiikkaa ennen kuin he aloittavat suunnittelemaan kemian laitoksia tai vastaavasti ekonomeille opetetaan mikro- ja makrotaloutta ennen kuin suoritetaan tilinpäätösanalyysiä.
Ymmärrys ympäristön vaikutuksesta, ja siitä mikä on mahdollista ja mikä ei kussakin olosuhteessa, nostaa keinojen käytön onnistumistodennäköisyyttä ja tuloksellisuutta.
Hyvässä tarkoituksessa käytetään jatkuvasti valtava määrä resursseja keinojen soveltamiseen ilman tieteen kontekstia – ymmärrystä siitä mikä on mahdollista ja mikä ei.
Meillä ihmisillä on taipumus tarttua helppoihin ratkaisuihin. Ihminen toimii minimienergiaperiaatteella, näennäisesti tehokkaasti ajankäytön ja resurssien suhteen. Tosin, jos käytetty aika ei tuota tulosta, tehokkuus onkin näennäistä. ”Ilmasta lounasta ei ole olemassa”. Tieto, miten asiat käyttäytyvät, ei ole hukkaa. Tiedon parina taito soveltaa keinoja luo yhdistelmän, joka on tämän päivän energiaa.
Mitä tehdasfysiikka ajaa?
Tehdasfysiikan tavoitteena on, että soveltaja ymmärtää, kuinka luodaan ennustettava, tuottava ja kustannustehokas toimitusketju, tehdas, prosessi tai operaatio, joka toimii hyvällä asiakaspalvelutasolla.
Kuinka siis luodaan toiminto, jolla on hyvä toimitusvarmuus, kykenee tuottamaan liikevaihtoa riittävästi järkevillä kustannuksilla niin, että se ei ole herkkä normaalille vaihtelulle eli jatkuville muutoksille.
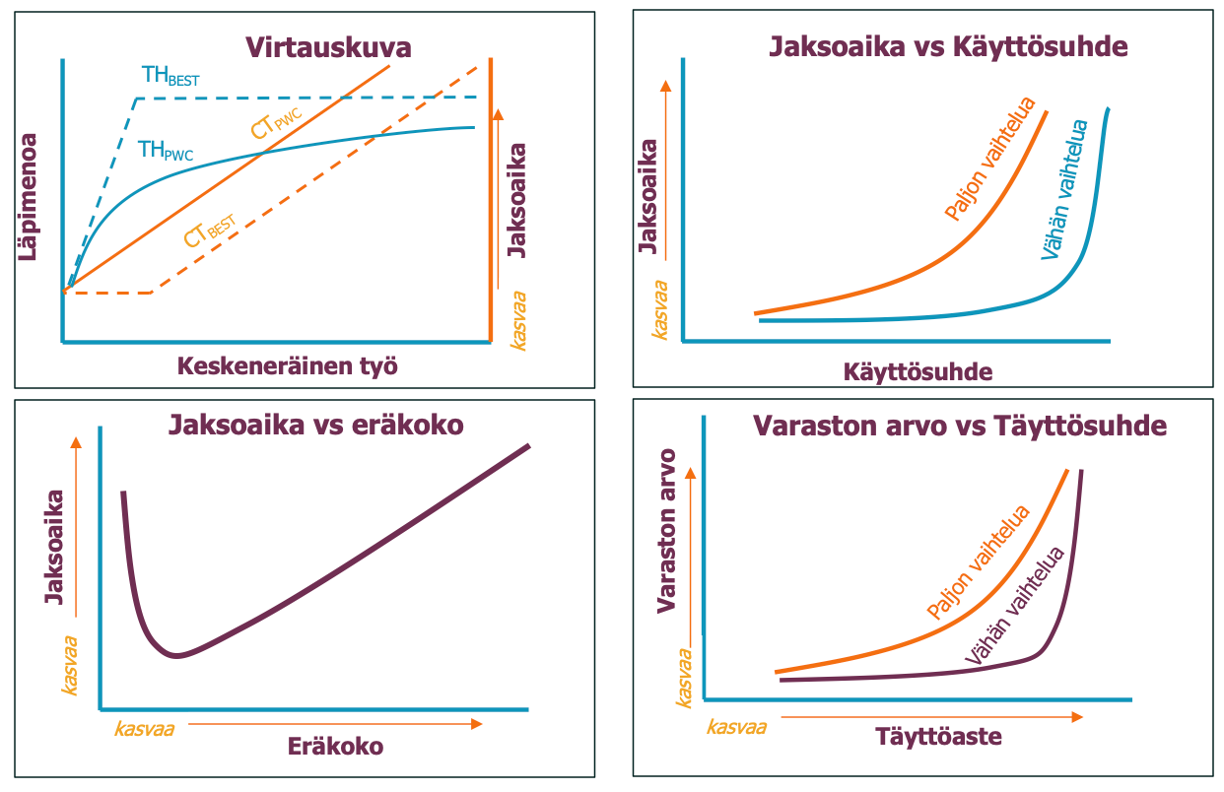
Kaiken takana on ymmärrys siitä, kuinka operaatiot käyttäytyvät ja kuinka kysyntä ja sen täyttämisessä olevaa vaihtelua hallitaan. Apuna käytetään kolmea kuvaavaa yhtälöä, neljää graafia sekä prosessista luotua yleistystä, joka kuvaa kysynnän, varaston ja muunnoksen. Näiden avulla opitaan ymmärtämään ja kuvaamaan vaihtelua sekä sen hallintaan tarvittavat bufferit: aika, varasto ja kapasiteetti.
*Operaatio on toimi, joka käyttää resursseja muuntaakseen yhden tai useamman yksikön tai yksiköiden joukon ominaisuuden joksikin hyödykkeeksi tai palveluksi, jota tarvotaan tietyn kysynnän tyydyttämiseksi.
Usein erityyppisissä taloissa, joilla esitellään johtamis- tai tuotantojärjestelmää on pohjalla ”kivijalka” jossa lukee stabiilisuus. Stabiilisuuden eli sen, että järjestelmä (systeemi) kykenee toimimaan ennustettavasti, on perustavaa laatua oleva periaate.
Stabiilisuusvaatimuksen ymmärtäminen, hyväksyminen ja luominen on monen ohjaavan mallin eli keinon taustalla. Kyse ei ole keinosta vakiointi, vaan aivan muusta.
Stabiilisuuden taustalla on kaksi keskeistä fysiikastakin tuttua ja johdettavaa lakia. Tehdasfysiikassa nämä laet ovat materiaalin säilyvyyden laki ja kapasiteetin laki.
Materiaalin säilyvyyden laki , joka toteaa, että yksinkertaistettuna, että kaikki mikä menee sisään operaatioon, tulee ulos pitkällä aikavälillä, kun systeemi toimii pysyvässä tilassa.
Pysyvä tila edellisessä tarkoittaa, että operaatiota ei ylikuormiteta suhteessa sen kapasiteettiin. Emmehän oleta, että autolla ajetaan kovempaa kuin sen huippunopeus on tai sangolla kannetaan vettä enempää kuin sen volyymi on.
Vaihtelun takia, todellisuudessa kuormitus tulee olla reilusti alle 100 %. Muu liikenne sekä lukuiset seikat aiheuttavat sen, että et voi ajaa autolla aina täysillä tai kantaessa vettä sangolla, vesi hölskyy ja tulee yli. Kun systeemi on pysyvässä tilassa, tulee ulos se, mikä sinne on syötetty.
Kapasiteetin laki on toinen keskeisitä laista ja sanoo, että kaikki tuotantosysteemit tuottavat keskimäärin vähemmän kuin niiden keskimääräinen kapasiteetti on pysyvässä tilassa.
Auton keskinopeus tulee olemaan aina olemaan alle huippunopeuden. 10 litran sangolla saat siirrettyä aina alle 10 litraa per kerta.
Materiaalin pysyvyyden ja kapasiteetin lait tulee huomioida, muuten ei saada tuotantojärjestelmää koskaan ennustettavaksi.
Kuvaavien mallien, luonnon lakien tuntemattomuus (tiede) tai niiden huono ymmärtäminen luo illuusion, että keino (menetelmä) kuin keino, mahdollistaa tuloksen missä vain. Ihminen ajattelee, että kysymys on tahdosta, vaikka todellisuudessa systeemi määrittää rajat ja mahdollisuudet. Luullaan, että on motivaatio-ongelma, vaikka ongelma on ns. suunnitteluongelma. Menetelmät eivät saa korvata tiedettä!
Mitä huono luonnontieteen ymmärtäminen tai menetelmien tulo tieteen tilalle tarkoittaa?
Parantaminen kopioimalla toisen tuotantoympäristön toimintatapoja voi olla hankalaa. Toinen ympäristöistä voi olla huomattavasti esim. monimutkaisempi, kapasiteetit voivat olla merkittävästi erihintaisia tai tuotteen kustannusrakenne erilainen. Nämä ja muutama seikka tekevät tuotannon tekijöiden vaikutuksen erilaiseksi taloudellisessa mielessä.
Jos käytetään kapasiteettia vasteajan lyhentämiseen, vaikka kapasiteetti on suhteellisen kallista lyhyestä ajasta saatuun hyötyyn nähden, tulee toiminnan tuottoisaksi tekeminen mahdottomaksi.
Sen lisäksi, että yritetään mahdottomia, toinen heikkous ymmärtämättömyydestä on, jos prosessin johtamisen tai hallinnan kannalta tärkeiden osakkaiden näkemys syy-seuraussuhteista on erilainen osallisilla, johtaa tämä väistämättä erilaisiin johtopäätöksiin tai toimenpiteisiin samassa tilanteessa.
Väärä päätös voi olla kohtalokas tuotantomäärän, toimitusajan tai kannattavuuden kannalta lyhyellä tai pitkällä aikavälillä.
Otetaan yksinkertainen esimerkki ja unohdetaan tällä kertaa vaihtelu (joka hankaloitta asiaa lisää ja tekee ilmiöstä epälineaarisia). Ajatellaan, että meillä on prosessi, jonne tilaus syötetään prosessin alkupäähän ja loppupäästä toimitetaan tuote tai palvelu.
Prosessin sisällä oleva keskeneräisen työn määrä (WIP) suhteessa keskimääräiseen läpimenoon (TH) vaikuttaa merkittävästi siihen, kuinka kauan työ kulkee prosessin läpi. Hämmästyttävää kyllä, tämä suhde on usein tuntematon tai ihmiset toimivat sen vastaisesti, vaikka he sanovat tuntevansa ko. asian. Tämä yhteys tunnetaan Littlen lakina.
Jos halutaan työ lyhyessä ajassa operaation läpi, tulee WIP-tasoa laskea, olettaen että läpimeno pysyy samana.
Osa ajattelee, että mitä enemmän työtä systeemissä on, niin sitä nopeammin se tulee läpi. Tämä näkyy päätöksenä vapauttaa töitä mahdollisimman pian ja paljon tuotantoon. Mikä liene syy jälkimmäiseen päätökseen? Sopiva paine tuotannossa, kun on paljon tekemistä?
Osa voi ajatella, että läpäisyaikaa lyhentämällä WIP-taso laskee tai valmistumisnopeus kasvaa. Tosiasiassa läpäisyaika (CT) on seuraus, joka koostuu vähintään erityyppisistä odotusajoista, sekä tuotteen ja palvelun tuottamisajasta.
Eli, jos tiedät, kuinka paljon keskeneräistä työtä on systeemissä ja hallitse nopeutta, tiedätkö, kuinka pitkä on läpäisyaika eli jaksoaika? Jos toimijoilla ja muilla merkittävillä osakkailla ei ole tästä yhtenäistä näkemystä, voiko toiveet keinoista olla yhtäläisiä?
Tehdasfysiikka antaa työkaluja hakea johdon, päällikköjen tai kehitysihmisten kanssa yhteisymmärrystä, siitä kuinka oma tuotantojärjestelmä toimii ja mitkä keinot kannattaa ottaa käyttöön missäkin. Oleellista on, että saadaan yhteinen tilannekuva, joka on yhtäläinen todellisuuden kanssa, jolloin voidaan valita sopivia keinoja ja saavutetaan näin halutut päämäärät.
Operaatiotiede tutkii resurssien muuntamista tavaroiden ja palveluiden luomiseksi ja jakamiseksi. Se keskittyy kysynnän ja muuntamisen väliseen keskinäisriippuvuuteen, sekä jompaankumpaan tai molempiin liittyvään vaihteluun.
Littlen laki on jonoteorian ja tuotannonohjauksen peruskaava, joka sitoo yhteen keskeiset tuotannon elementit. Littlen laki on keskiarvolaki ja on pätevä pitkällä aikavälillä palvelu ja tuotantoympäristöissä.
WIP/ TH = CT
Lakia pidetään tuotannonfysiikan vastineena Newtonin kaavalle F=ma.
Läpimeno (Throughput, käytetään usein lyhennettä TH) tarkoittaa tuotannossa ja prosessien hallinnassa sitä määrää tuotteita tai palveluita, jotka valmistuvat järjestelmästä keskimäärin tietyssä aikayksikössä. Se kertoo prosessin todellisen vauhdin ja tehokkuuden. Tämä on satunnaismuuttuja, joka on tarkasteltavan systeemin ulostulo.
Keskeneräinen työ (Work in Process tai Work in Progress, käytetään usein lyhennettä WIP) tarkoittaa kaikkia niitä tuotteita, palveluita tai tehtäviä, jotka tarkasteltavan prosessin alku- ja loppupisteen välissä. Kirjanpidossa sillä tarkoitetaan kaikkia niitä tuotteita, palveluita tai tehtäviä, jotka on jo aloitettu, mutta jotka eivät ole vielä valmistuneet.
Jaksoaika (Cycle Time, käytetään usein lyhennettä CT) tarkoittaa aikaa, joka kuluu keskimäärin tehtävän tai tuotteen valmistamiseen alku- ja loppupisteen väistä alusta loppuun. Käytetään myös nimeä läpimenoaika (yksittäisen työn kulkema aika) tai läpivirtausaika tai kokonaisjaksoaika. Tämä on satunnaismuuttuja, joka on tarkasteltavan systeemin ulostulo. Tämä sekoitetaan usein Lead Time (kutsutaan myös läpimenoksi), joka on vakio aika, joka annetaan tuotteelle, palvelulle tai tehtävälle kulkea tarkasteltavan systeemin alku- ja loppupisteen läpi.
Artikkelin on kirjoittanut Antti Piirainen (DI, laatutekniikan asiantuntija, johtava kouluttaja).
https://www.linkedin.com/in/antti-piirainen/
Lähteet:
- Wallace J. Hopp, Mark L. Spearman, Factory Physics, Third Edition, 2008
- Spearman, M., Bell, J. & Pound, E. 2026. Operation Science APPLIED. Hercher Publishing Inc.
Tutustu kurssitarjontaamme!


Tilaa uutiskirje
Liity postituslistalle ja saat uusimmat artikkelit suoraan sähköpostiisi.
Tämä lomake on suojattu Google reCAPTCHA:lla. Lue tietosuojaseloste ja käyttöehdot.
Liittymällä postituslistalle hyväksyt Quality Knowhow Karjalainen Oy:n tietosuojaselosteen ja Quality Knowhow Karjalainen Oy voi lähettää sinulle ajankohtaisia artikkeleita, videoita sekä tietoa ja tarjouksia kursseista, kirjoista sekä ohjelmistoista.
Tämä lomake on suojattu Google reCAPTCHA:lla. Lue tietosuojaseloste ja käyttöehdot.